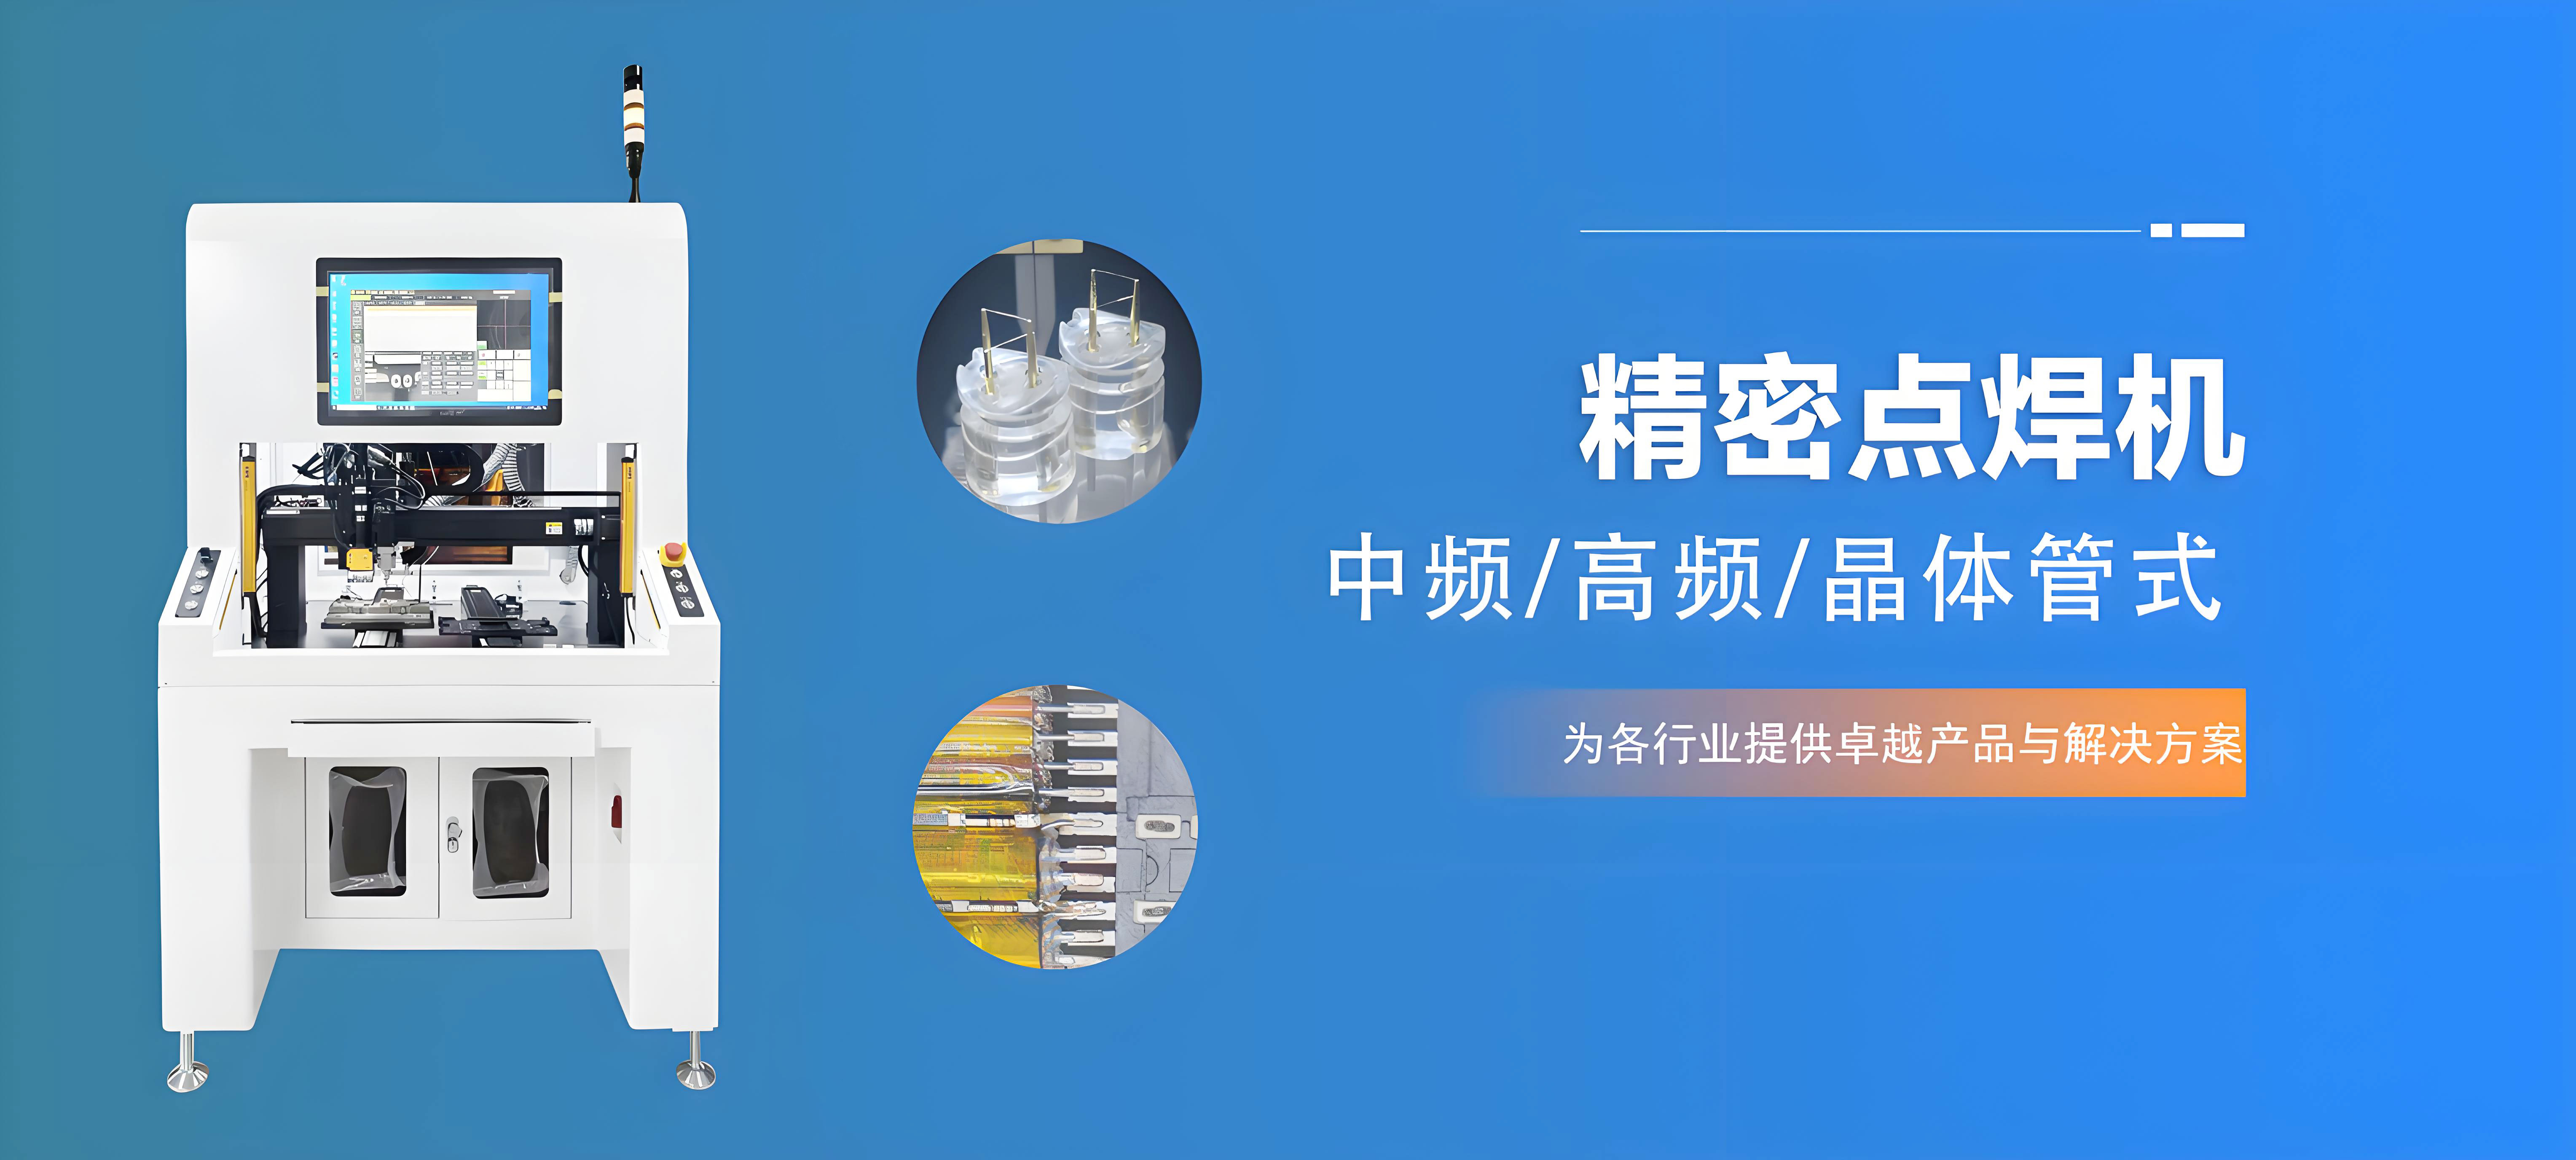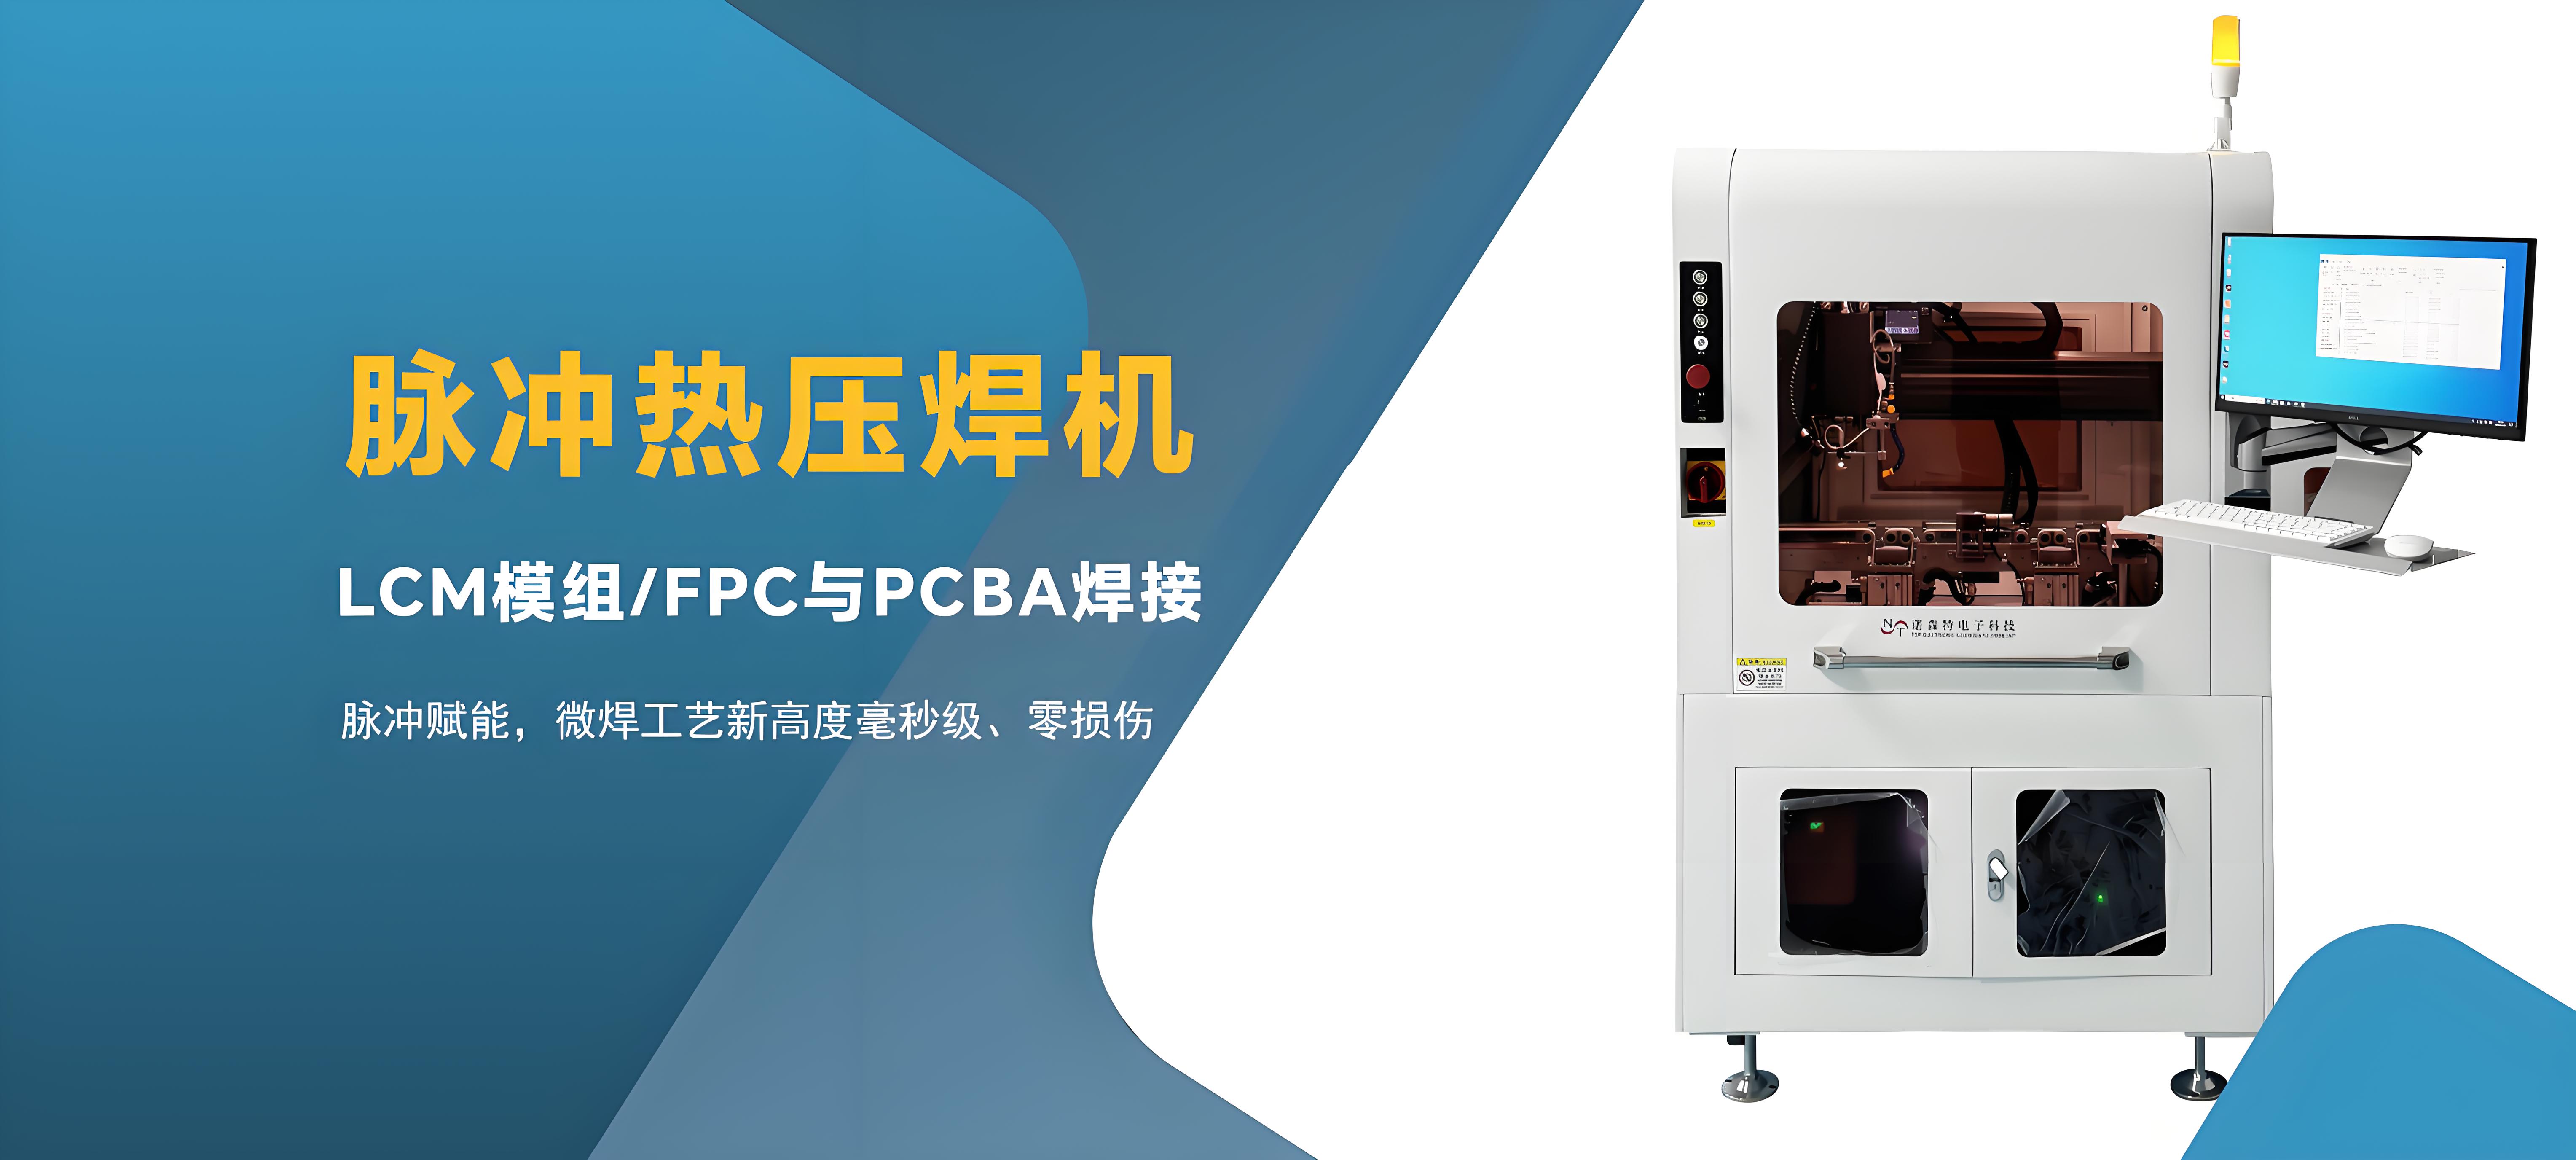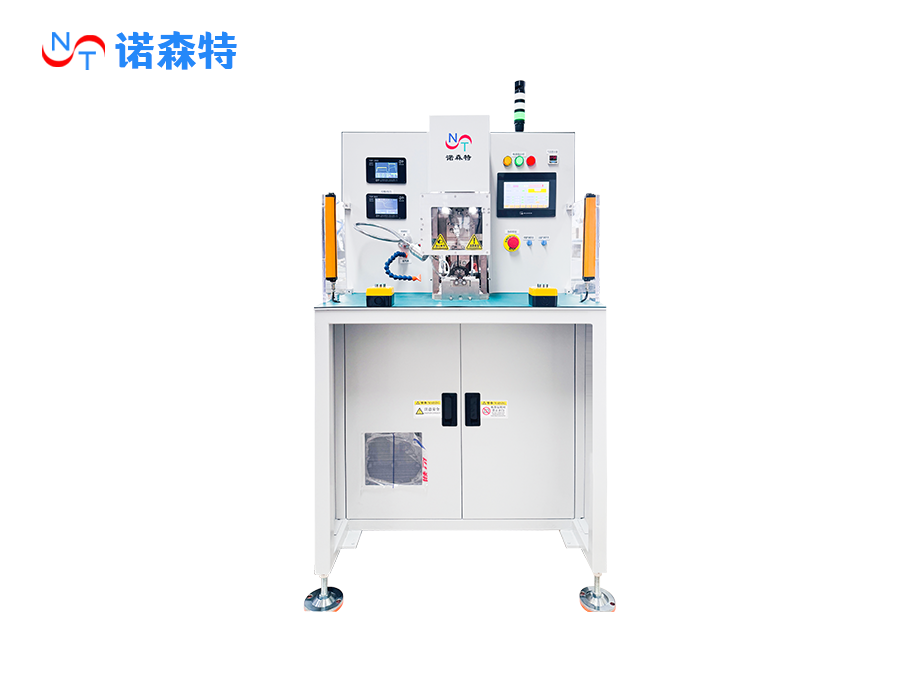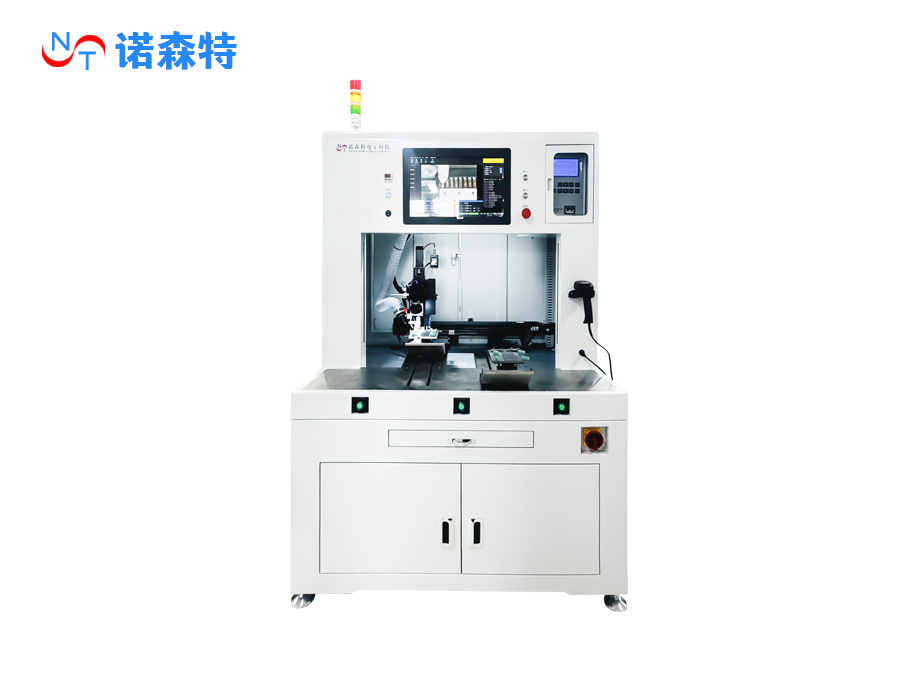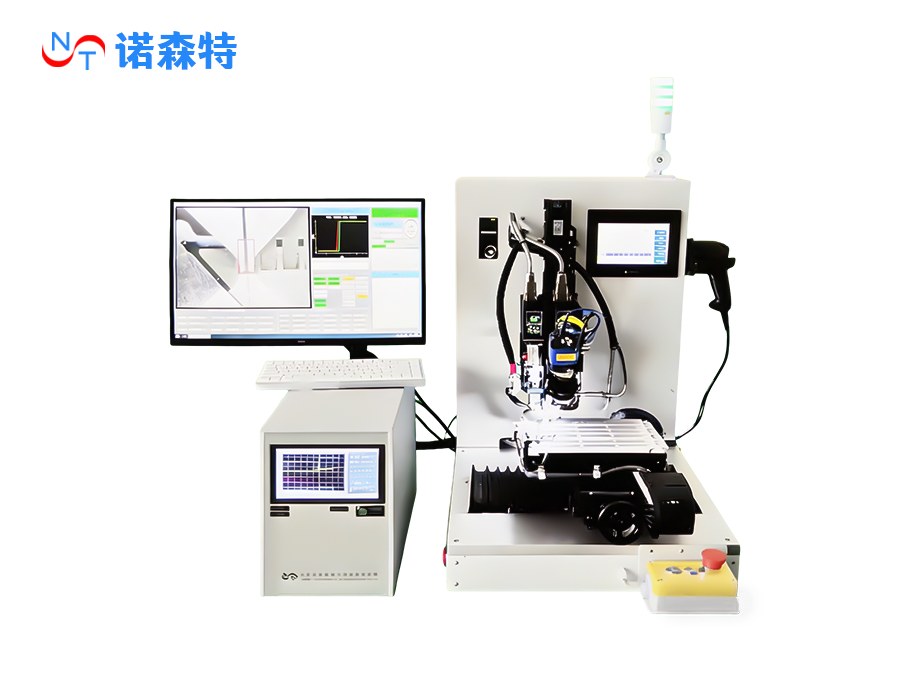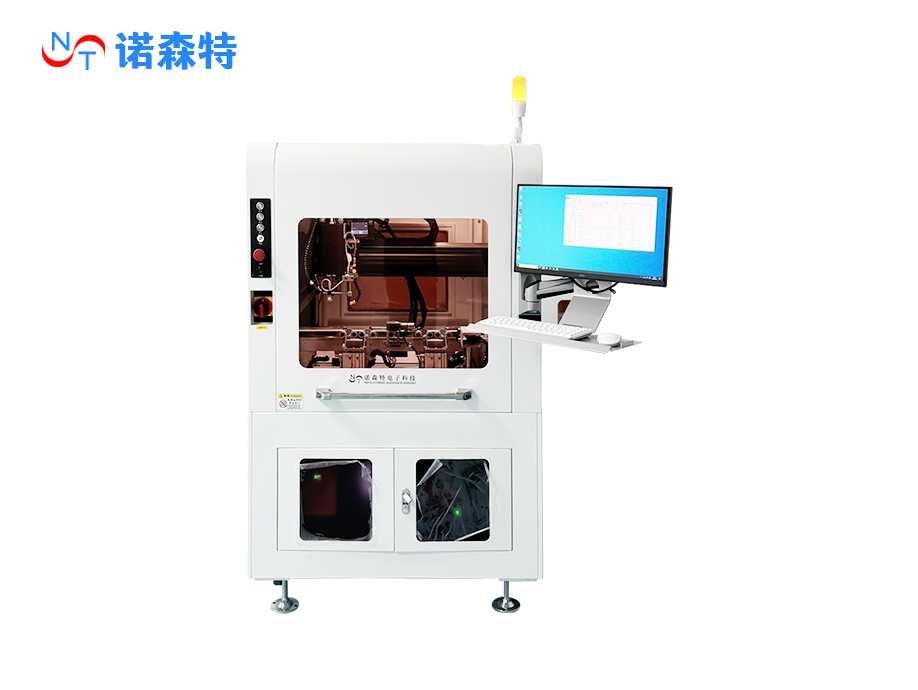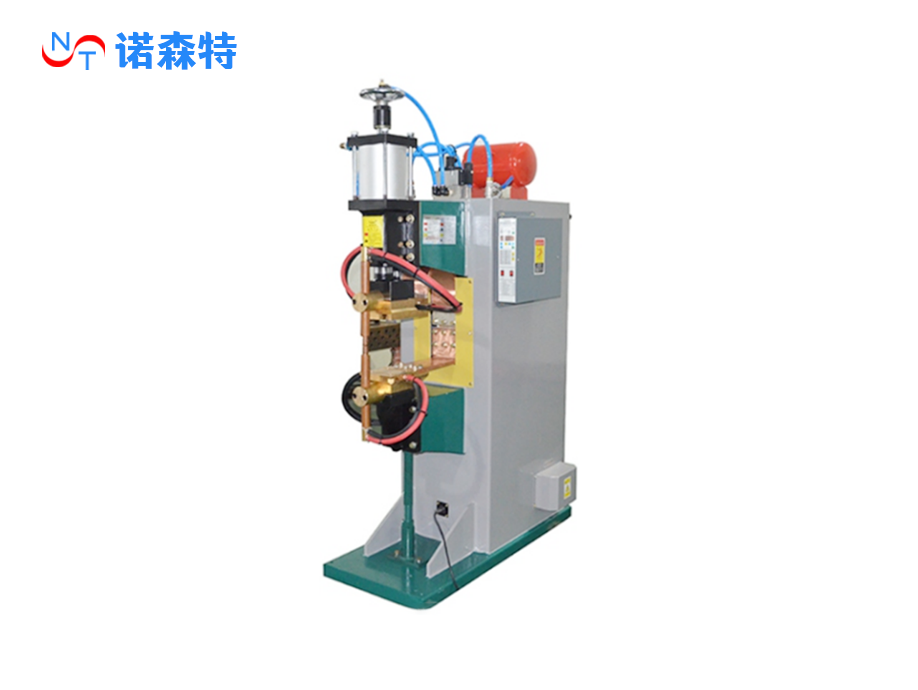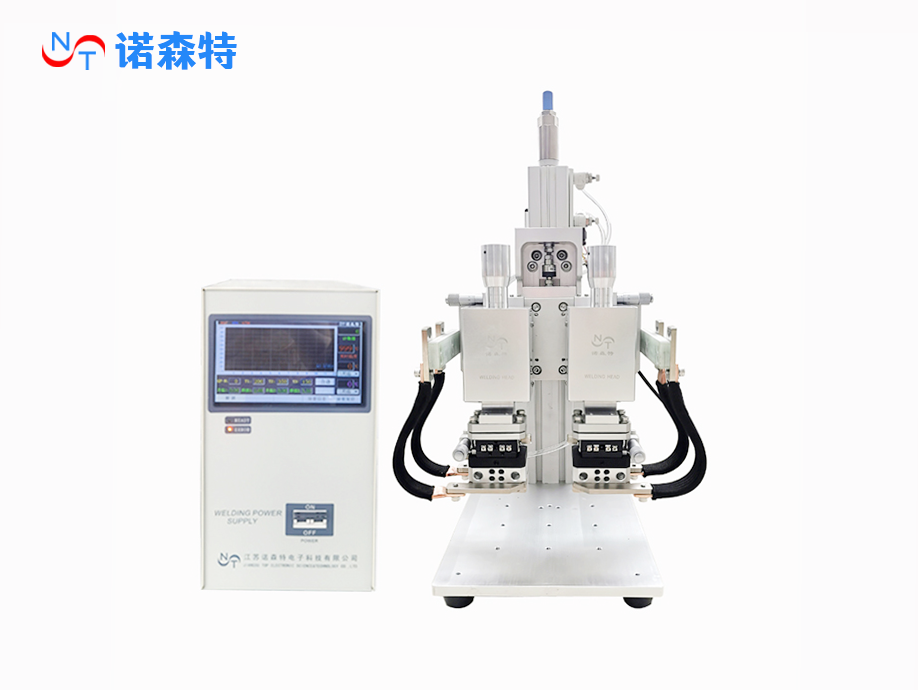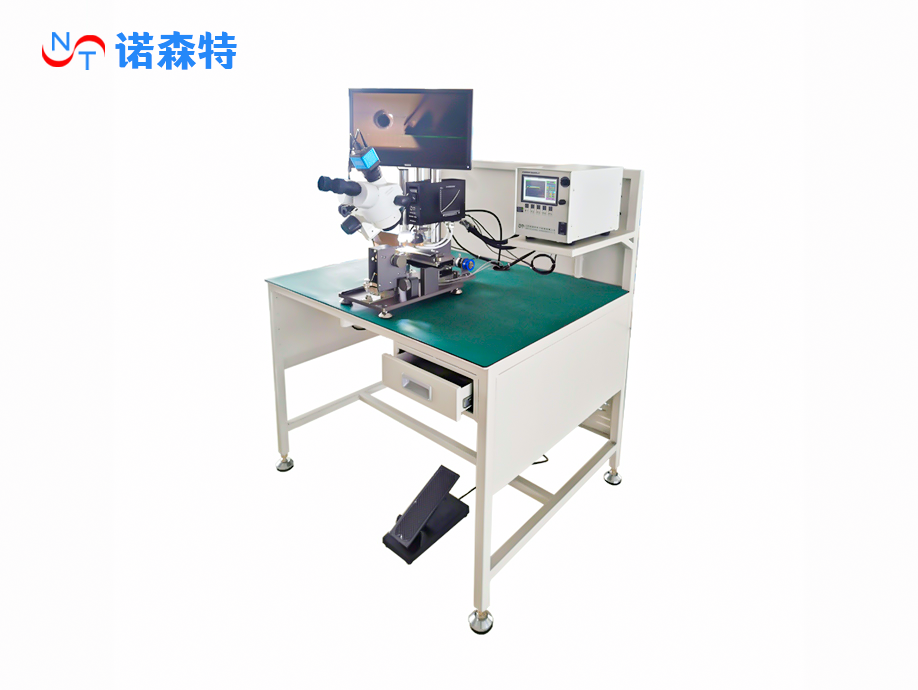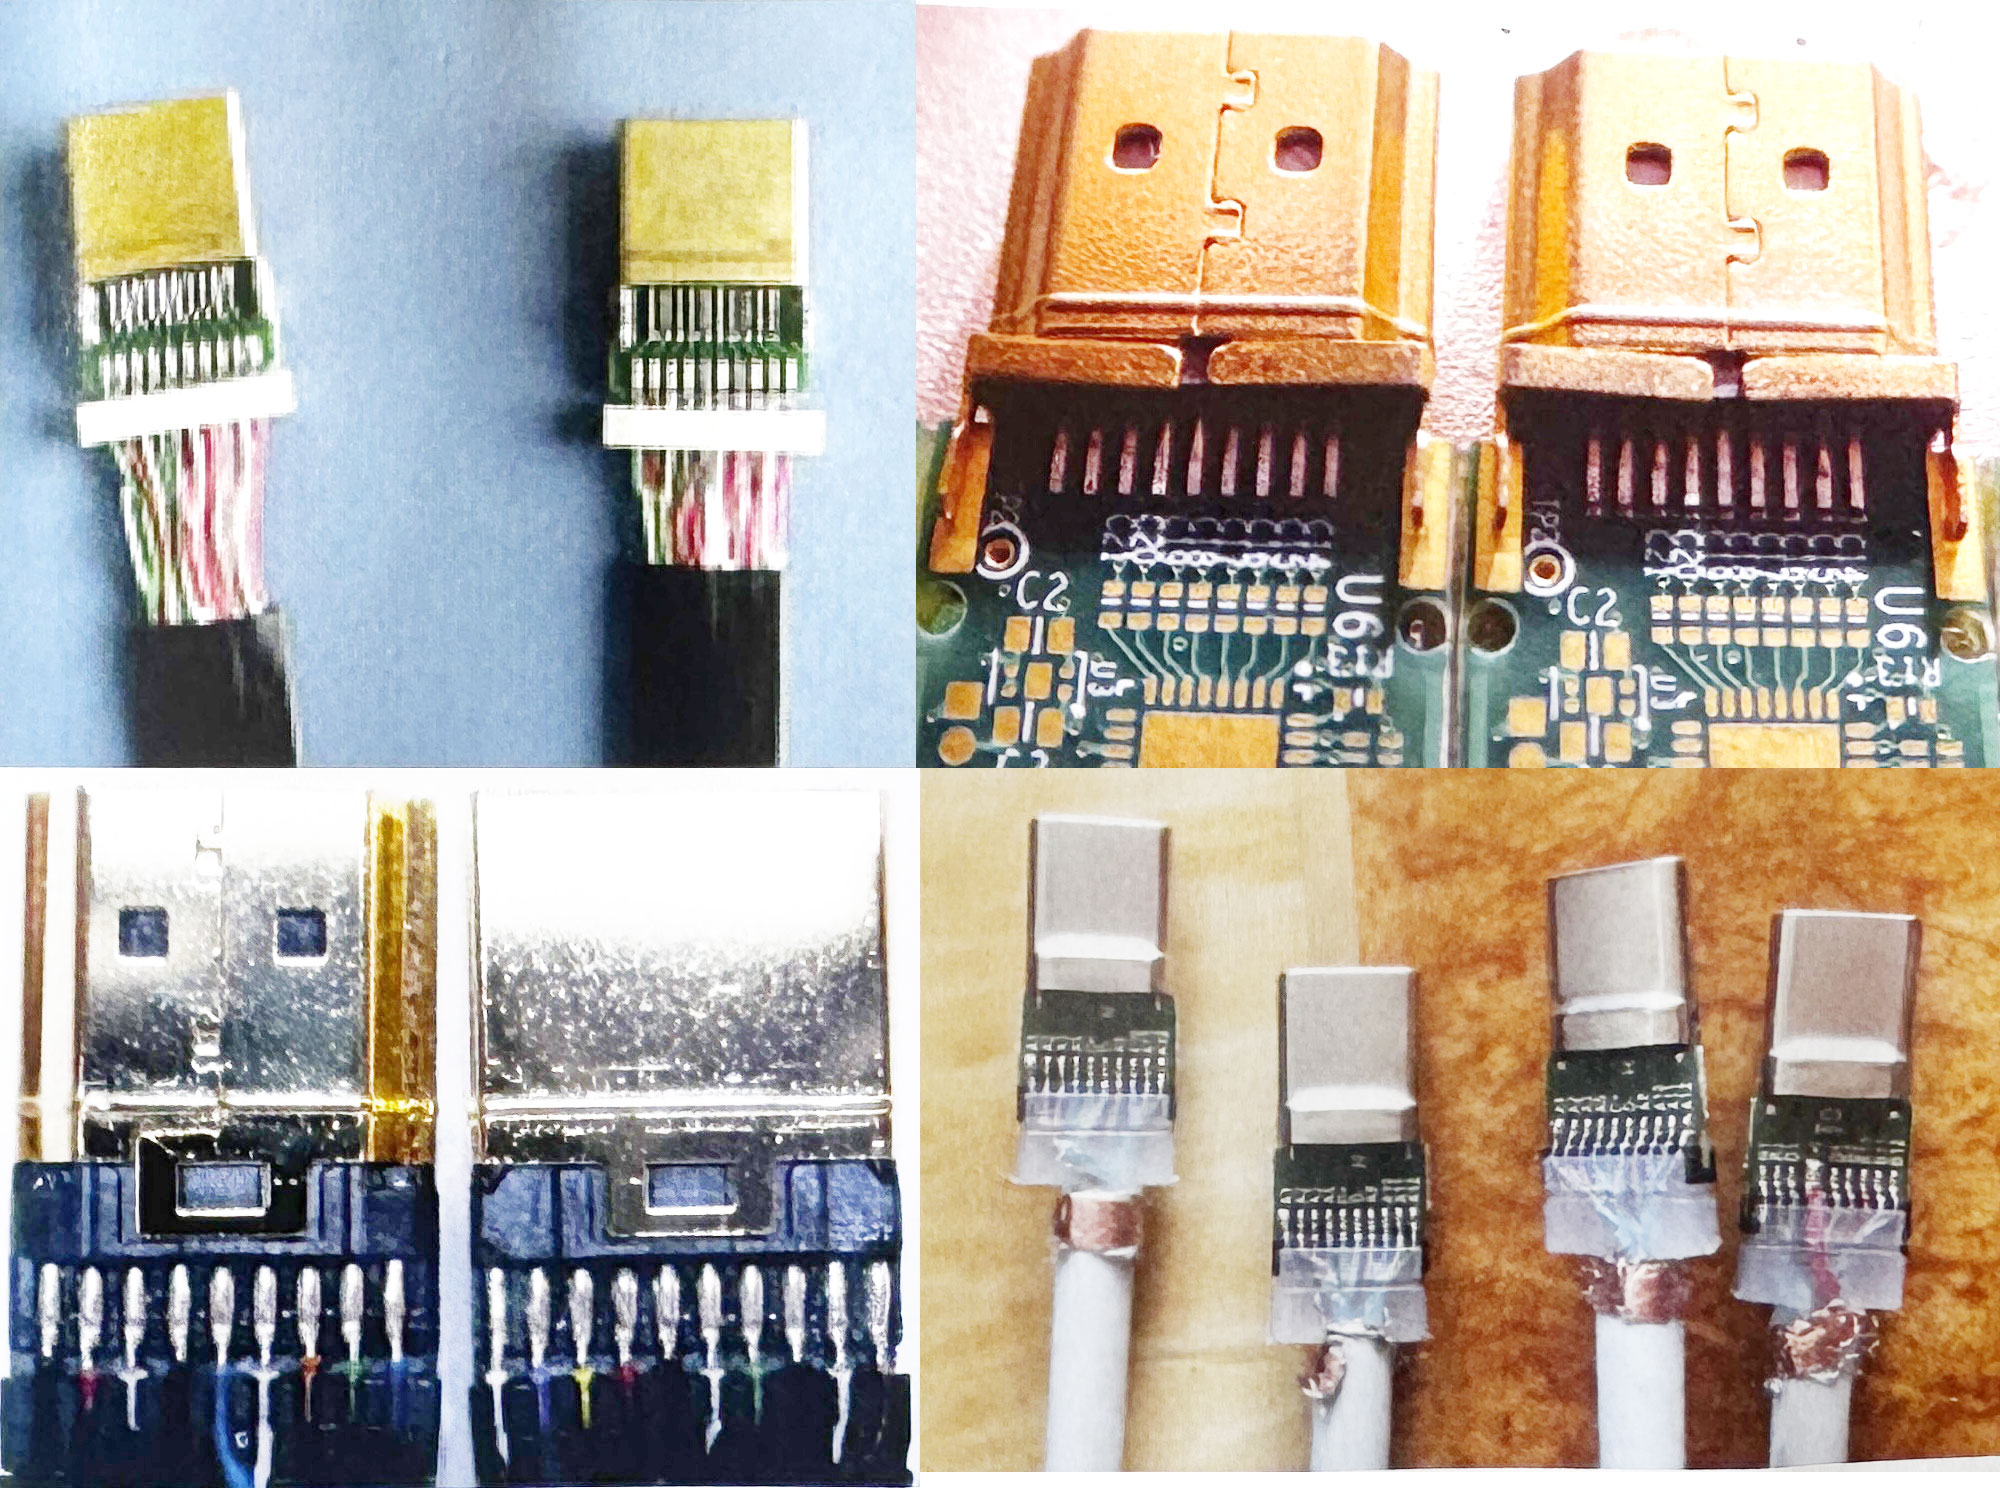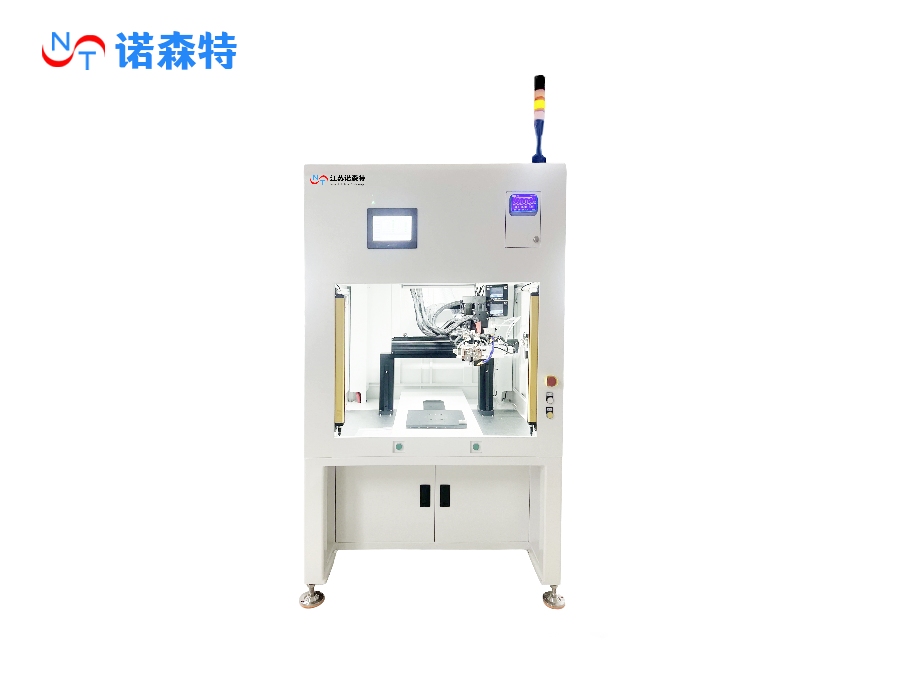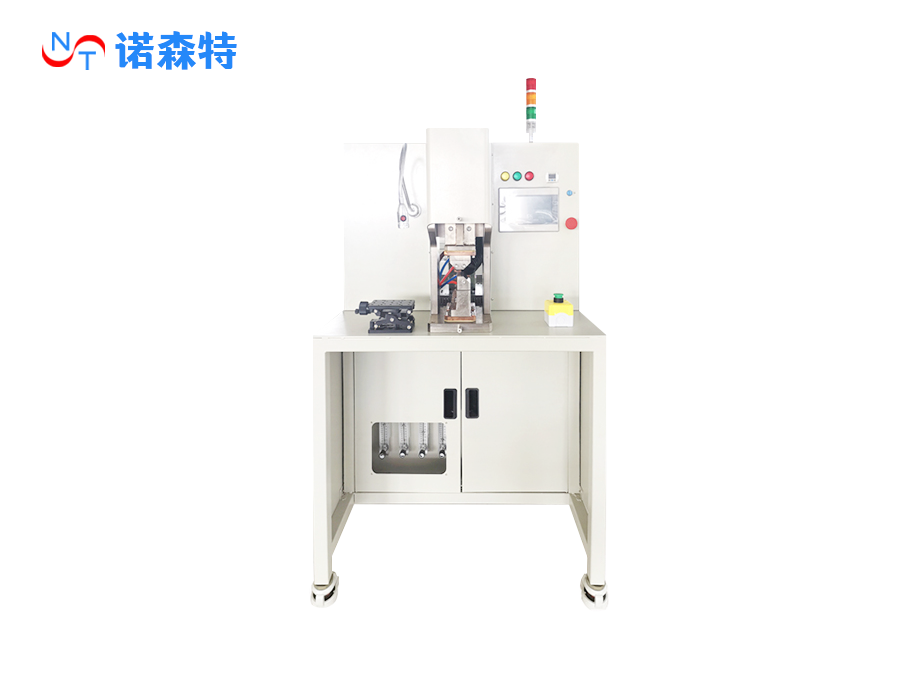
随着精密电子、新能源、通信元器件小型化,细径漆包线(尤其是0.02~0.3mm极细漆包线)焊接需求持续上涨。漆包线外层带有绝缘漆皮,是焊接工艺最大难点,很多厂家在焊接时容易出现各类不良。坐落于江苏无锡的诺森特,深耕精密焊接设备研发制造,针对漆包线焊接场景,推出电阻焊、脉冲热压焊、激光锡焊多款设备,解决漆包线去漆、熔接、拉力不足等工艺痛点。下面整理漆包线焊接最常见问题、成因与改善方案。
一、漆包线常见焊接不良问题
1、虚焊/假焊(最高发问题)
现象:外观看着焊上,导通时断时续;拉力测试轻轻一拉就脱落;震动环境下极易开路。
原因
1. 绝缘漆没有彻底去除,漆皮残留在焊接接触面,金属铜没有有效浸润结合;
2. 焊接能量不足、加热时间太短,焊锡未完全熔融;
3. 压力不稳(热压/电阻焊),铜线之间贴合不紧密;
4. 焊盘、铜线表面氧化、油污。
解决方案
- 工艺上:焊接前彻底除漆;采用诺森特热压/激光焊可在焊接同步完成除漆;
- 参数优化:匹配合适能量、压力;保证铜线紧密贴合;
- 来料管控:漆包线存储防氧化,避免表面沾油污。
2、漆包线断线、铜丝熔断
现象:焊接位置或者临近焊点处铜线直接断裂,细漆包线更容易出现。
原因
1. 焊接能量过大、加热时间过长,铜线过热烧蚀变细;
2. 压力过大,压断多股细漆包铜丝;
3. 焊头边缘锋利,压接时割伤线材;
4. 漆包线线径极细,热影响区过大。
解决方案
降低峰值能量,缩短加热时长;采用闭环压力控制,避免超压;焊头做倒角处理;优先选用低热影响工艺(脉冲热压、精准激光焊接)。
3、焊点拉力不稳定,良率波动大
现象:同一批次产品,有的焊点拉力达标,有的轻松拉脱,生产良率忽高忽低。
原因
1. 漆包线去漆程度不一致,局部残留漆膜;
2. 压力、温度重复精度差;气缸压力波动、热电偶老化温控漂移;
3. 多股漆包线散丝,铜线接触面积每次不一样;
4. 治具定位偏差,线材摆放位置每次有差异。
解决方案
选用带闭环温控+压力反馈的焊接设备,如诺森特脉冲热压焊机;优化治具固定线材,保证铜线排布整齐;固定除漆工艺,保证每根线材漆膜去除一致性。
4、焊点氧化、发黑
现象:焊接位置发黑、表面氧化,存放一段时间后电阻变大,耐腐蚀差。
原因
1. 高温焊接过程中铜丝被空气氧化;
2. 助焊剂不足或者助焊剂品质差;
3. 焊接后冷却缓慢,高温状态持续接触空气。
解决方案
焊接可通入氮气保护;选用活性合适的助焊剂;脉冲热压工艺保压快速冷却,减少高温氧化;焊后做好清洗。
5、多股漆包线散丝、炸丝
现象:多股漆包线焊接后铜丝散开、部分细丝翘出,容易造成短路。
原因
1. 焊接能量瞬间过大,细铜丝被炸开;
2. 线材预绞合不牢固;
3. 焊头压型不匹配,压接时把多股铜丝挤散。
解决方案
焊接前预绞合多股漆包线;降低瞬时峰值功率;定制适配线径的成型焊头。
6、绝缘漆膜局部烧焦,焊点周边漏电风险
现象:焊点附近漆皮碳化发黑,绝缘性能下降,高压测试容易击穿漏电。
原因
加热范围太大,热量传导至焊点周边,把漆包线绝缘层烤焦。在电感、传感器线圈产品中非常致命。
解决方案
采用局部定点加热工艺(激光锡焊、窄焊头脉冲热压),缩小热影响区;控制加热时间,减少热量扩散。
7、焊锡堆积、溢锡,造成相邻线路短路
现象:锡量过多溢出,相邻漆包线之间粘连短路,细小线圈、高密度线束尤为常见。
原因
锡片/锡膏用量过多;温度过高锡液流动性太强;压力过大挤压焊锡向外溢出。
解决方案
精准控制焊锡量;下调焊接温度;优化焊头结构,约束焊锡流动。
二、不同焊接设备对应的漆包线痛点差异
1. 电阻焊(漆包线熔接)
优点:不需要焊锡,直接铜铜熔接;适合多股漆包线对焊。
痛点:能量控制不好极易烧断细线;表面容易氧化;对线材叠放一致性要求很高。诺森特电阻焊设备可精准控制电流脉冲,适合电感线圈漆包线焊接。
2. 脉冲热压焊接(热压焊 hotbar焊)
优点:可以一边热压一边除漆,焊点成型整齐,拉力稳定;适配漆包线与端子、漆包线与FPC焊接。
痛点:焊头需要定期清洁维护;线径很细时压力参数需要精细调试。
3. 激光锡焊接
优点:定点加热,热影响区极小,适合极细漆包线、狭小空间焊接。
痛点:对线材定位精度要求高;能量参数调试不当容易烧断单根细丝。适合高速通信模组内部漆包线焊接。
三、漆包线焊接通用选型与工艺建议
漆包线焊接最大难点在于绝缘漆膜去除,传统打磨除漆效率低、容易损伤铜丝。诺森特多款精密焊接设备,可实现焊接同步去除漆膜,省去单独剥漆工序,适合0.02mm极细漆包线到1.0mm粗漆包铜线,广泛应用电感、变压器、传感器、高速通信线束、微型电机。
全国及海外电子制造企业,可提供漆包线样品免费焊接试样,评估工艺良率,匹配电阻焊/热压焊/激光焊设备方案。
Copyright 2014-2027
江苏诺森特电子科技有限公司
 苏公安备案号:32020602002139号
 苏ICP备14054729号-1
属具备设计、研发及生产资质的智能制造型科技企业。
服务热线